
pg模拟器免费版:
在新能源轻量化零部件制造领域,铝合金温热挤压是一种重要的近净成型工艺,相比于冷挤压,温热挤压能够降低铝合金变形抗力,提升金属流动性,减少成型开裂缺陷,成品工件力学稳定性很高,材料利用率高。而三梁四柱液压机凭借承载能力强、压力可控、适配模具加热工装的特点,成为铝合金坯料温热挤压工序的主流设备,下面完整拆解整套成型作业过程,理清设备与工艺之间的配合逻辑。
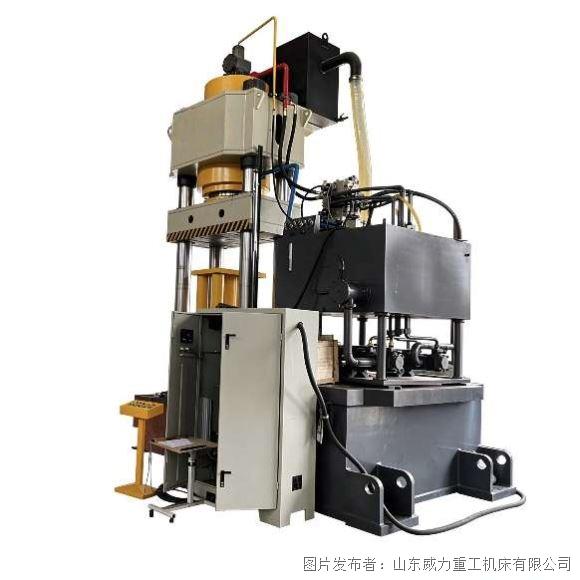
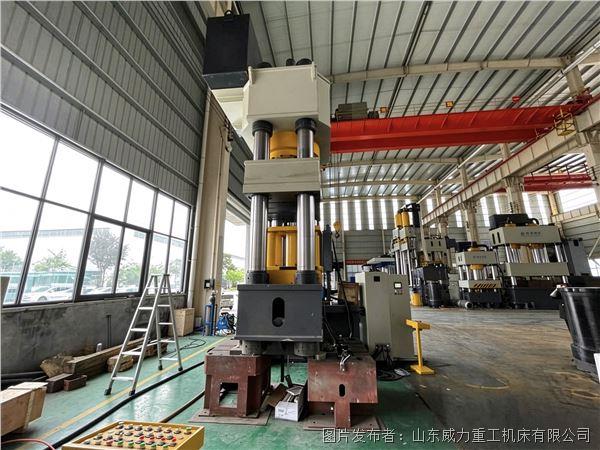
加工前期准备是温热挤压成败的基础,主要包含坯料预处理、模具装配调试、设备参数设定三大环节。首先对铝合金坯料进行检测验证,去除表面氧化皮、油污,按照工艺技术要求将坯料送入加热装置,升温至规定的温热区间,温度需要严格把控,温度过高晶粒粗大,温度太低则变形阻力大,有可能会出现充型不足、边角缺料的问题。与此同时,操作人员将配套挤压模具吊装固定在三梁四柱液压机的工作台与滑块端面,利用工作台 T 型槽定位锁紧,模具外接温控加热系统,提前对模腔预热,避免高温坯料接触冷模具后快速降温,影响金属流动。三梁四柱结构机身刚性充足,四根高强度立柱均匀承载挤压载荷,在大吨位挤压力作用下,横梁变形量小,保证上下模具对中精度。模具调试完成后,操作人员在设备PLC触控系统录入工艺参数,设置快进速度、工进挤压速度、挤压压力、保压时长、回程速度,根据铝合金牌号调整曲线,为后续挤压准备好,完成空载点动试运行,检查油路、顶出机构、温控线路是否正常。
接下来是坯料放料定位工序。将加热完成的铝合金坯料平稳放置在预热后的模具型腔内部,依靠模具定位结构限位,保证坯料居中放置,不发生偏移。坯料摆放偏斜会造成挤压时材料流动不均,出现壁厚偏差、单边缺料的次品。三梁四柱液压机滑块导向精度高,下行轨迹稳定,挤压时压力垂直向下,能确保坯料各个方向受力均匀,给金属平稳流动创造条件。
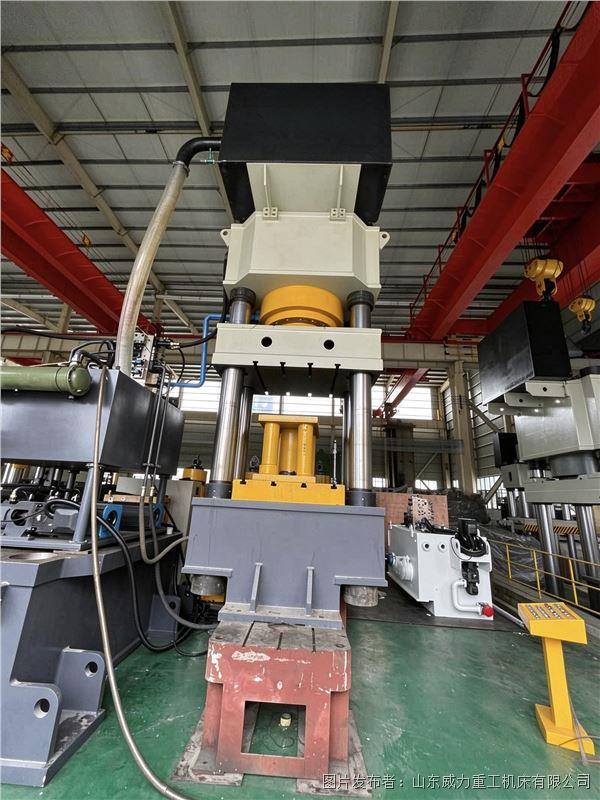
随后进入核心挤压成型阶段。设备启动自动循环,滑块先快速下行,靠近坯料之后自动切换低速工进模式,缓慢对坯料施加挤压力。在持续压力作用下,受热软化的铝合金金属沿着模具型腔通道定向流动,逐步填满模具内部的所有轮廓,成型出目标工件外形。此阶段不可以下压过快,瞬时冲击压力会直接撕裂铝合金坯料,造成挤压报废。当金属完全充型之后,液压系统进入稳压保压阶段,持续维持设定压力一段时间,让金属组织充分压实,消除内部疏松孔隙,稳定工件内部金相结构,减少成型之后的回弹变形,这也是温热挤压提升产品的质量的关键一步。
保压工序结束,液压系统泄压,滑块平稳向上回程,离开挤压模具。之后工作台下方的顶出油缸动作,向上顶起模具内的成型工件,操作人员借助工装将挤压完成的铝合金件取出,放置在料架上自然降温,至此单一件温热挤压周期完成。
工件取出之后需要开展首件检测,工作人员使用量具检测工件外观尺寸、壁厚,观察表面是不是真的存在裂纹、起皮、缺料等缺陷,同时抽检金相与力学性能。假如慢慢的出现充型不良、开裂等问题,回头调整坯料加热温度、挤压速度、保压时间等参数,直到首件检验合格,才开启连续批量生产。批量生产期间定时抽检工件,同步监控模具的温度、液压压力,防止模具磨损、温度漂移带来批量次品。当日生产结束后,清理模腔内残留铝屑,给模具涂抹防护润滑介质,做好液压机立柱、导轨润滑保养,延长模具与主机使用寿命。
整套成型流程能够准确的看出,三梁四柱液压机不只是单纯提供挤压力,稳定的压力输出、分段速度控制、充足的安装空间,都可以很好适配铝合金温热挤压的工艺需求。搭配模具温控系统之后,能够稳定实现新能源壳体、散热器、汽车结构铝件的批量温热挤压成型,帮助零部件加工厂减少废品、简化后续机加工工序,是铝合金轻量化成型生产中实用性很强的成型装备。
,pg麻将胡了模拟器
 邮箱:tianmajiqi188@163.com
 地址:济南市天桥区历山北路19号山东黄台国际电子商务产业园工厂地址:山东禹城市伦镇工业园
 联系电话:15621858068 王经理网站地图:XML地图 HTML地图

官网二维码
